
Hoe worden tappen met gebogen schacht vervaardigd?
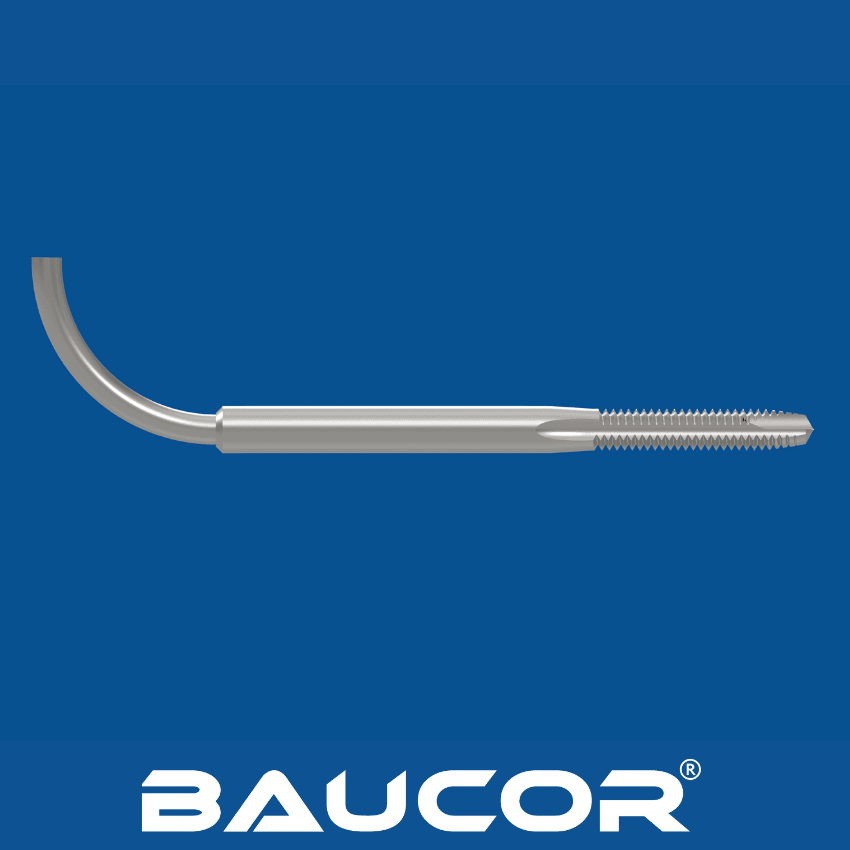
De productie van tappen met gebogen schacht omvat een reeks nauwkeurige stappen voor een hoogwaardig gereedschap:
- Materiaalkeuze: HSS-snelstaal is het meest gebruikte materiaal vanwege de hardheid, slijtvastheid en het vermogen om hoge temperaturen te weerstaan. Voor specifieke toepassingen kunnen andere materialen zoals kobaltsnelstaal of hardmetaal worden gebruikt.
- Voorbereiding van de blanks: Het gekozen materiaal wordt gesneden tot blanks van de juiste maat en vorm. Deze blanks worden vervolgens gegloeid om het materiaal zachter en dus gemakkelijker bewerkbaar te maken.
- Slijpen van de draad: Met precisieslijpmachines wordt de schroefdraad op de blank gemaakt. De draad wordt geslepen volgens exacte specificaties voor spoed, diameter en spoedhoek.
- Slijpen van de spaangroeven: In de blank worden spaangroeven geslepen die tijdens het tappen kanalen vormen voor de spaanafvoer. Het aantal en het type spaangroeven hangen af van het specifieke tapontwerp en de toepassing.
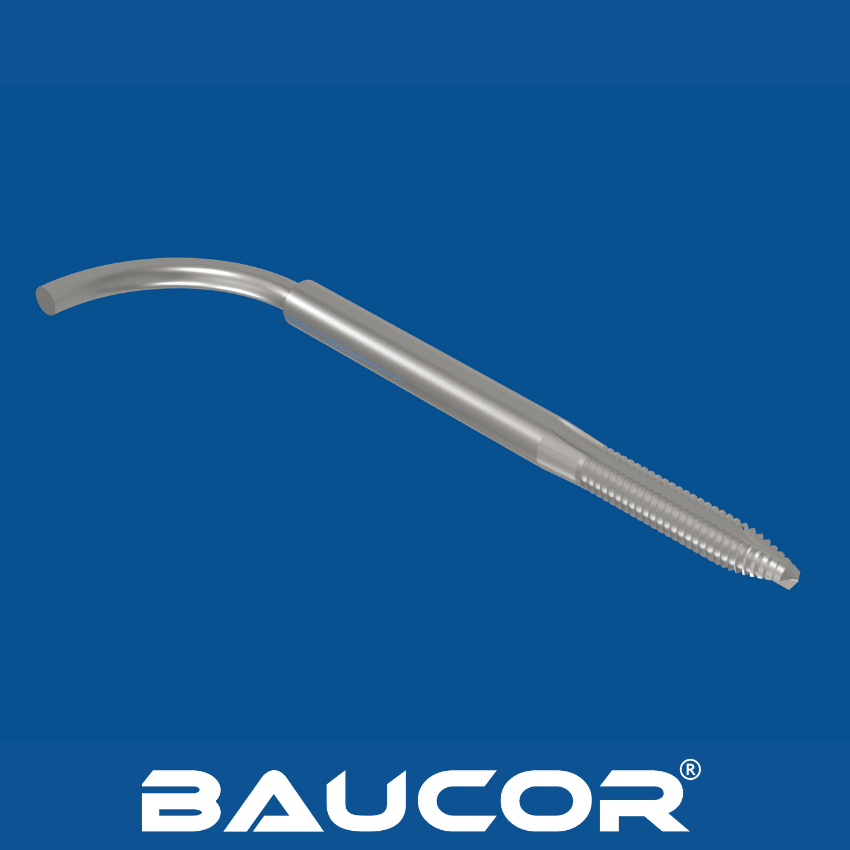
- Buigen van de schacht: De rechte schacht van de tap wordt verhit tot een bepaalde temperatuur en vervolgens in de gewenste hoek van 90 graden gebogen. Dit proces wordt nauwkeurig beheerst om de juiste buighoek te garanderen en beschadiging van de tap te voorkomen.
- Warmtebehandeling: De tap met gebogen schacht ondergaat een warmtebehandeling om de snijkanten te harden en de algehele duurzaamheid te verbeteren. Dit omvat afschrikken (snel afkoelen) en ontlaten (opnieuw verwarmen tot een lagere temperatuur).
- Coating (optioneel): Afhankelijk van de toepassing kan de tap worden voorzien van een dunne laag materiaal zoals titaniumnitride (TiN) of titaniumcarbonitride (TiCN) om de slijtvastheid verder te verbeteren en de wrijving te verminderen.
- Eindcontrole: Elke tap wordt zorgvuldig geïnspecteerd om te garanderen dat hij voldoet aan strenge kwaliteitsnormen voor maatnauwkeurigheid, draadkwaliteit en algemene prestaties.