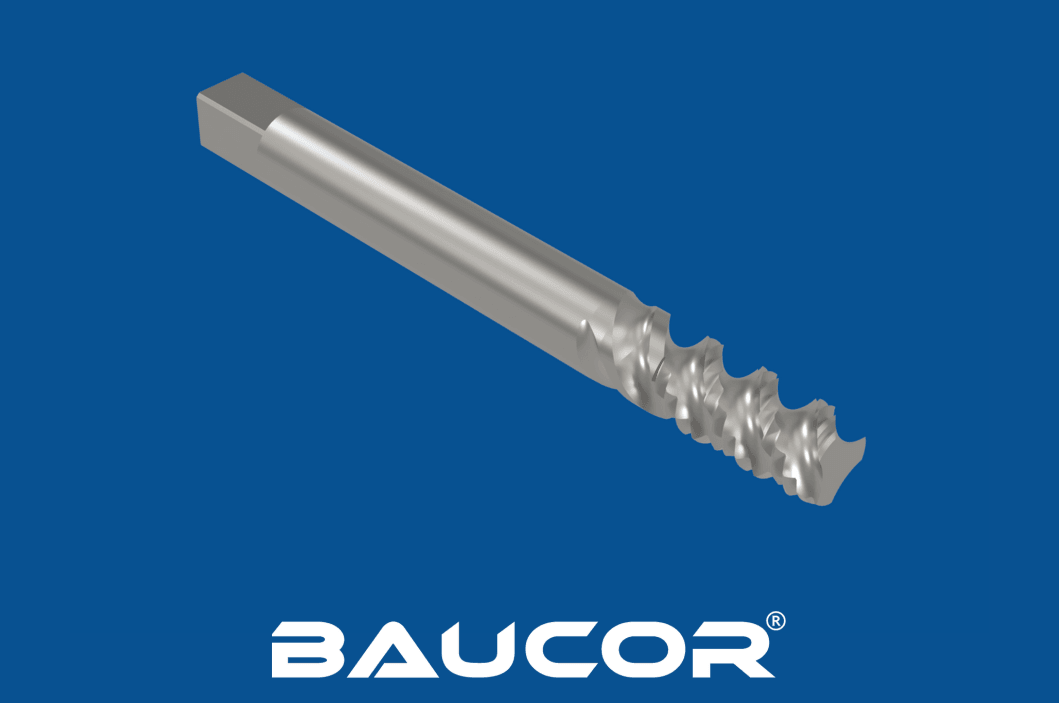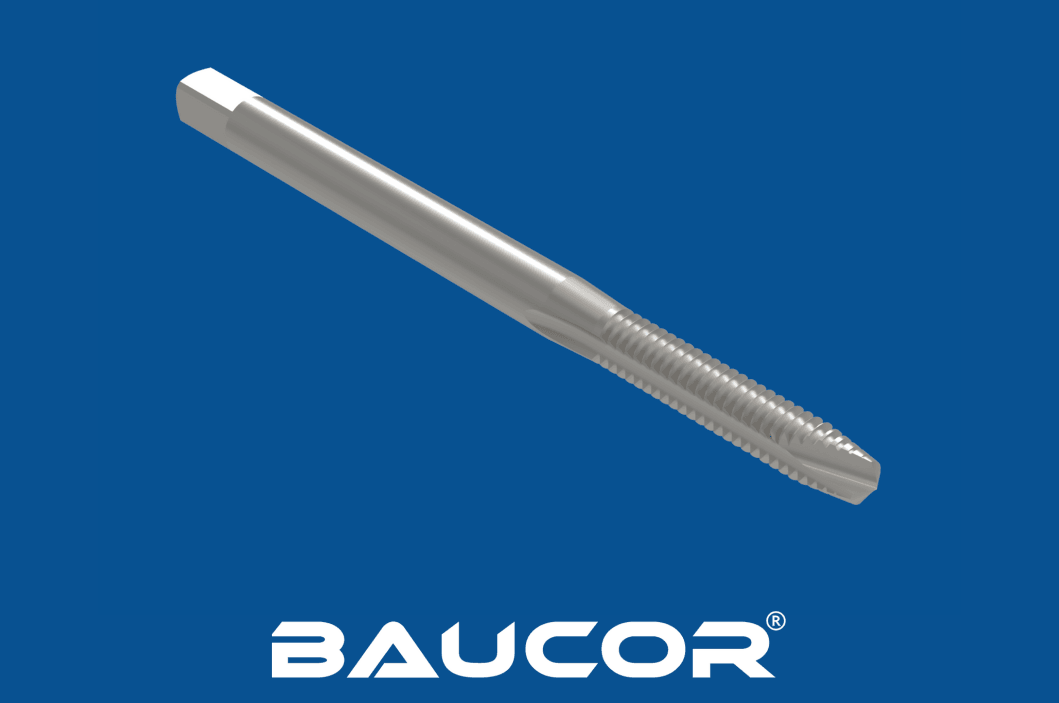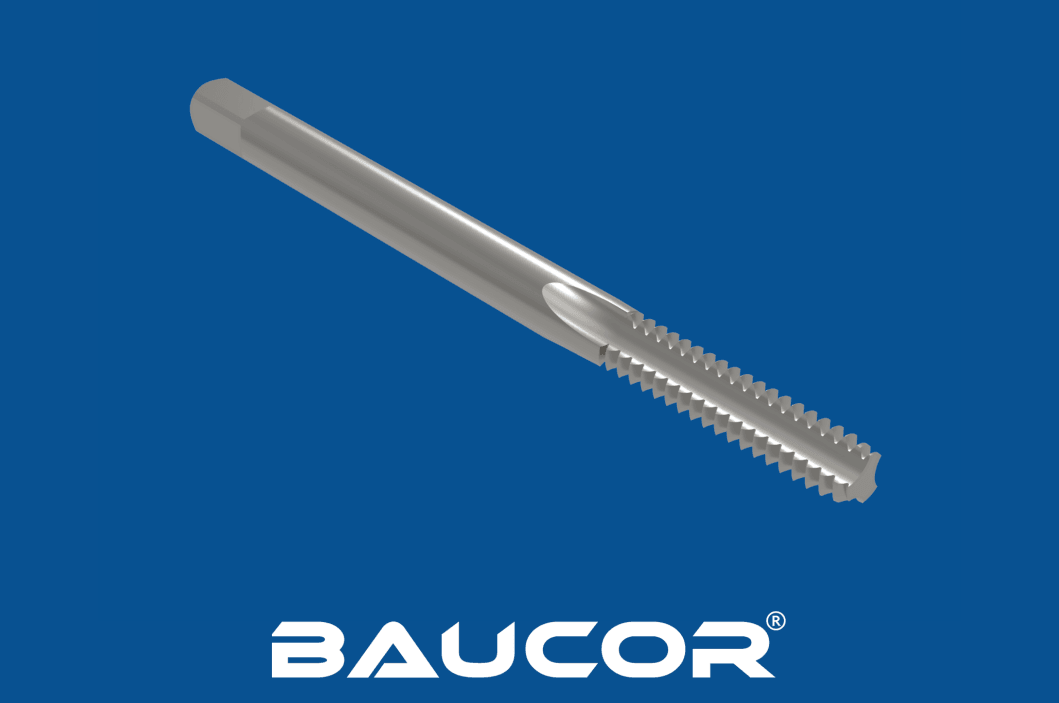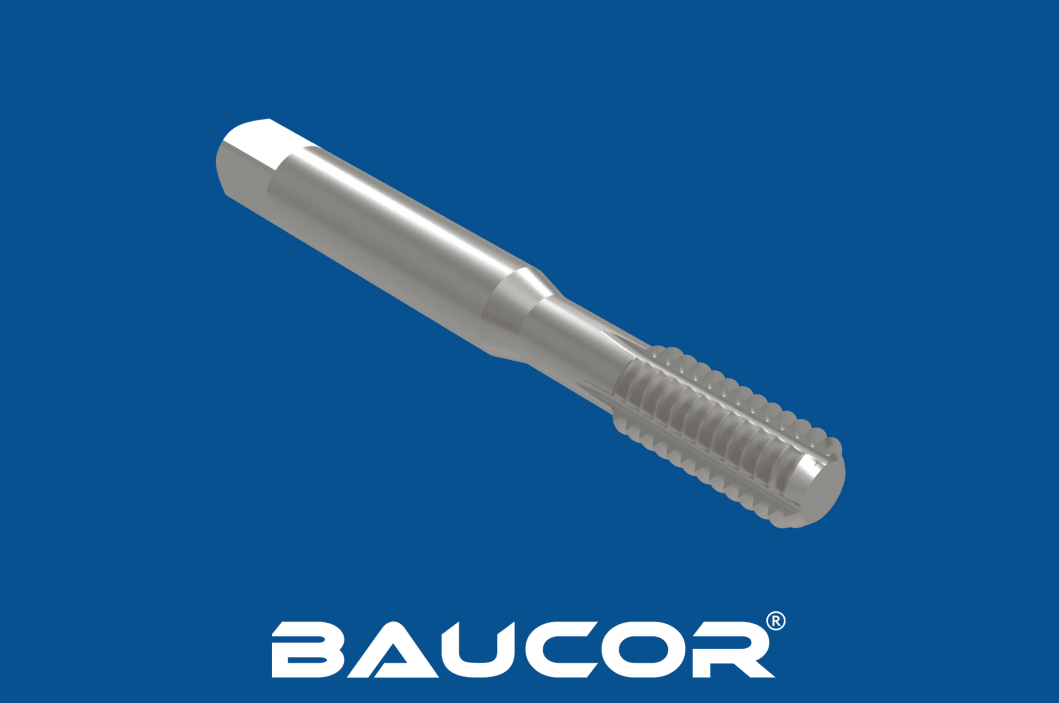

Hoe worden pijpdraadtappen geproduceerd?
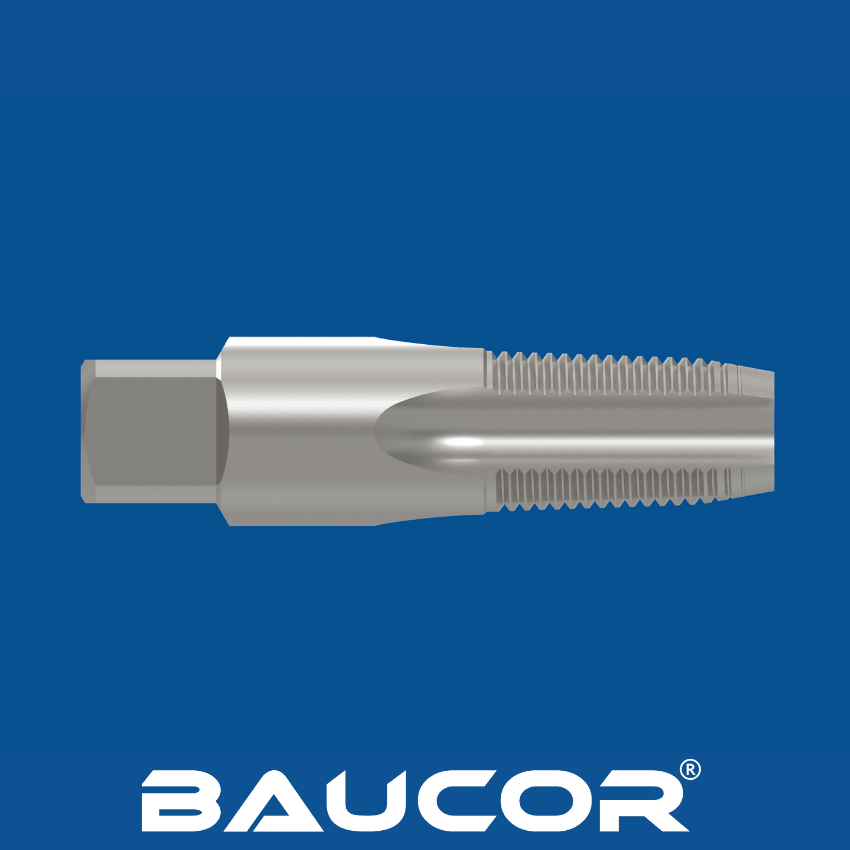
De productie van pijpdraadtappen, met hun speciale conische ontwerp dat essentieel is voor lekvrije verbindingen, is een zorgvuldig proces waarin nauwkeurigheid en materiaaleigenschappen voorop staan. We bekijken de belangrijkste stappen nader:
- Materiaalkeuze en voorbereiding:
- Materiaalkeuze: HSS-snelstaal (HSS) is de basis voor veel pijpdraadtappen dankzij de combinatie van taaiheid, slijtvastheid en betaalbaarheid. Voor bijzonder harde pijpen of veeleisende toepassingen kiezen fabrikanten soms voor kobaltsnelstaal (HSS-E) vanwege de superieure warmtebestendigheid, of zelfs voor poedermetallurgisch snelstaal (PM HSS) voor maximale taaiheid.
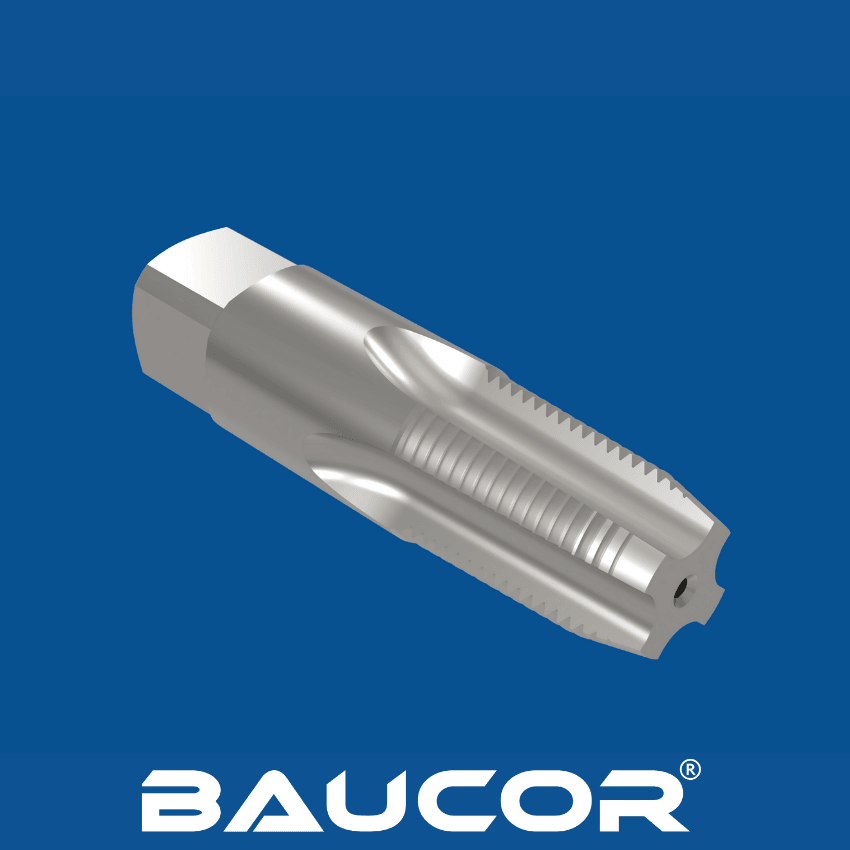
- Andere mogelijke materialen zijn kobaltsnelstaal (HSS-Co), poedermetallurgisch staal (PM), hoogwaardig snelstaal (HP-HSS), hardmetaal, titaannitride (TiN), titaancarbonitride (TiCN), titaanaluminiumnitride (TiAlN), diamantachtige koolstof (DLC) en aluminiumtitaannitride (AlTiN).
- Eerste vormgeving: De gekozen staalstaaf wordt op bij benadering de juiste lengte gezaagd en ondergaat een warmtebehandeling om de hardheid te verhogen, ter voorbereiding op de zware bewerkingen.
Vormen van de blank:
- Slijpen of draaien: Bij deze bewerkingen wordt overtollig materiaal verwijderd om de schacht van de tap (het niet-getapte deel dat in de gereedschapshouder wordt geklemd) en de buitendiameter te vormen. Deze afmetingen worden nu al nauwkeurig bewaakt, omdat ze de uiteindelijke draadmaat en de compatibiliteit bepalen.
- Groeven frezen: Gespecialiseerde freesmachines frezen de kenmerkende groeven van de tap uit. Pijpdraadtappen kunnen rechte groeven krijgen voor korte spanen in gangbare materialen, of spiraalgroeven voor een betere spaanafvoer bij taaiere materialen of diepere gaten.
Draad aanbrengen:
- Gespecialiseerd draadslijpen: Precisieslijpmachines spelen de allerbelangrijkste rol. Deze machines gebruiken slijpschijven met een profiel dat de gewenste draadnorm (zoals NPT of NPTF) weerspiegelt, inclusief de essentiële conus.
- Precisie en controle: CNC-technologie (Computer Numerical Control) waarborgt de nauwkeurigheid en herhaalbaarheid van het draadsnijproces. Fabrikanten sturen de omloopsnelheid van de slijpschijf, de machinebewegingen en zelfs de koelmiddelstroom zorgvuldig aan om optimale snijomstandigheden te behouden.
Warmtebehandeling
- Materiaaleigenschappen optimaliseren: De tap ondergaat nog een warmtebehandeling. Deze laatste stap stemt hardheid, taaiheid en slijtvastheid fijn af, zodat de tap bestand is tegen de krachten bij het snijden van draad in pijpmaterialen.
Oppervlaktebehandelingen (optioneel):
- Titaannitride (TiN): De klassieke goudkleurige coating beperkt wrijving en slijtage.
- Geavanceerde coatings: Opties zoals titaanaluminiumnitride (TiAlN) voor toepassingen bij hoge temperaturen of chroomnitride (CrN) voor corrosiebestendigheid kunnen gericht worden gekozen.
Kwaliteitscontrole: Strenge inspecties waarborgen de kwaliteit:
- Maatnauwkeurigheid: Draden, diameters, conus en de totale tapgeometrie worden nauwgezet gecontroleerd aan de hand van de strikte toleranties die zijn vastgelegd in industrienormen en door de fabrikant.
- Hardheidstest: Controleert of het materiaal door de warmtebehandeling de gewenste eigenschappen heeft gekregen.
- Oppervlakte-inspectie: De tap wordt onderzocht op gebreken of onvolkomenheden die de prestaties of de standtijd kunnen beïnvloeden.