Draaien en frezen
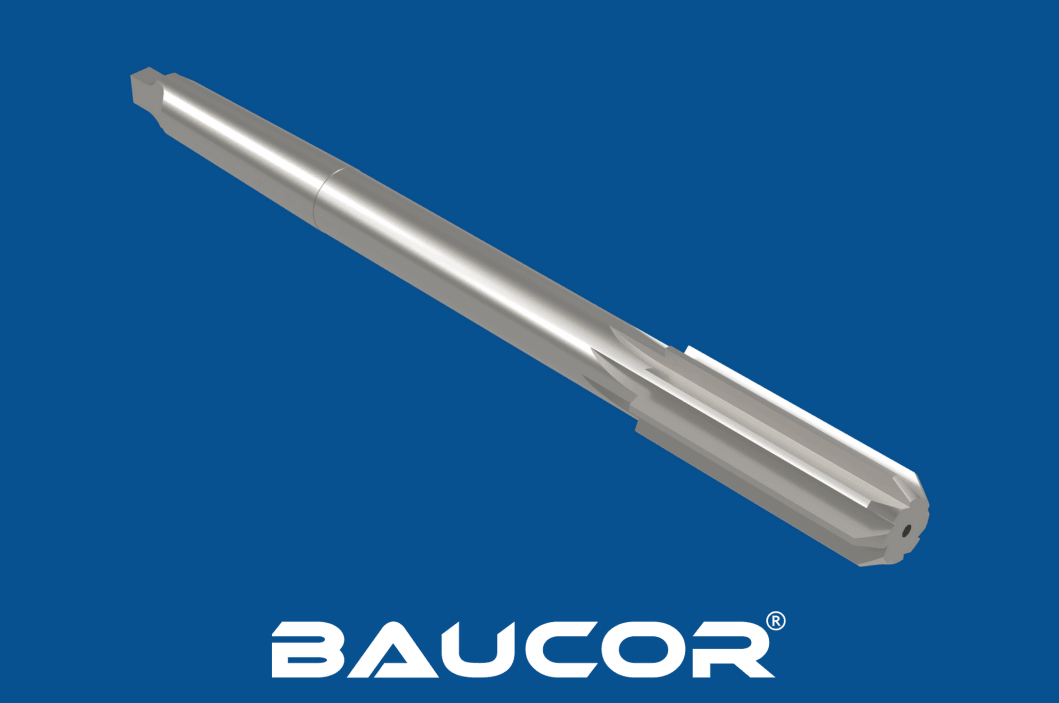
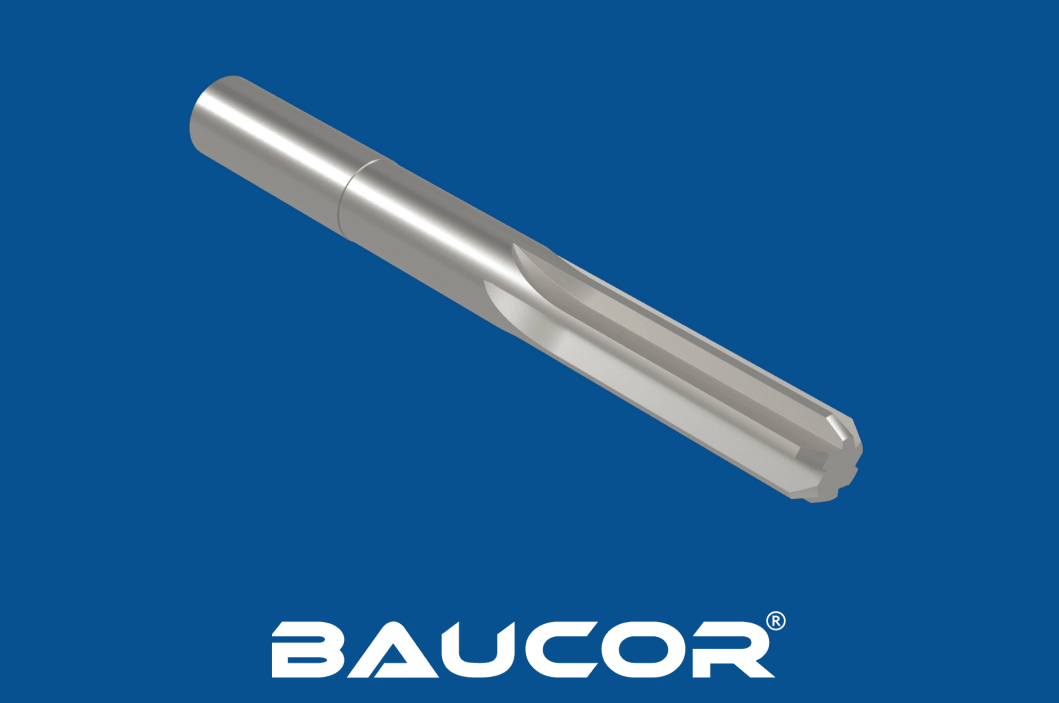
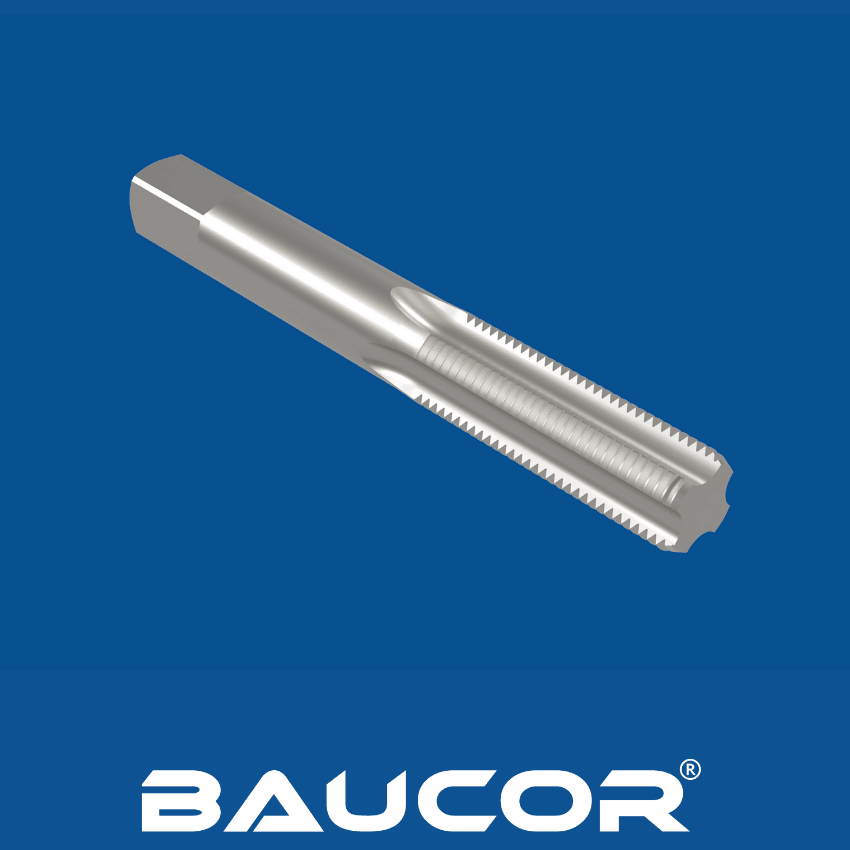
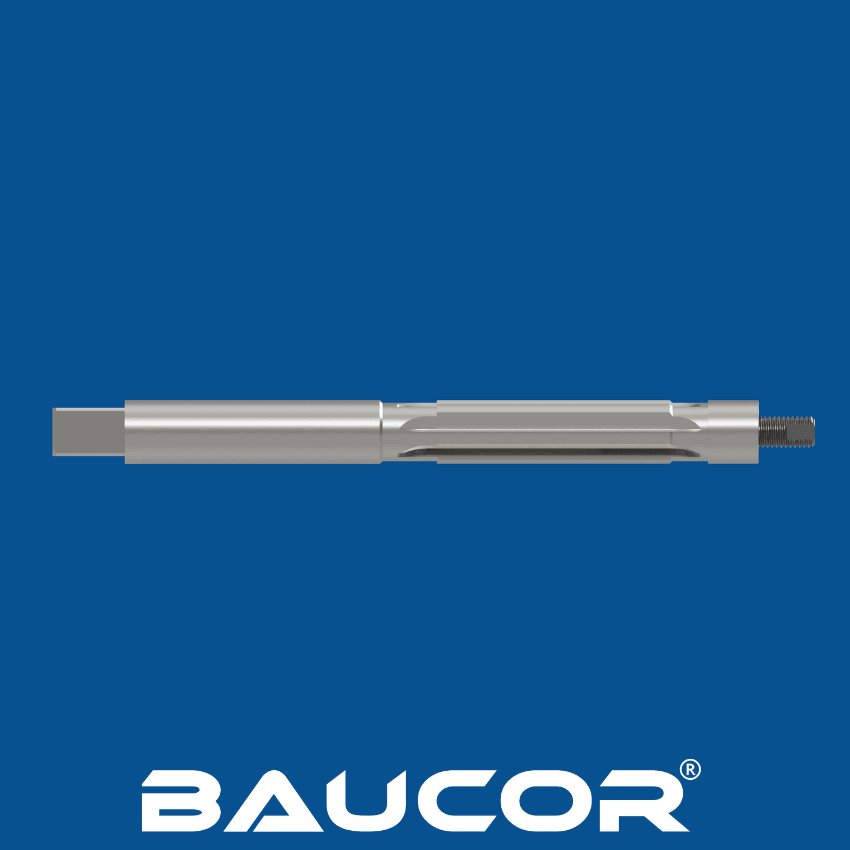
De blanks worden op een draaibank of CNC-machine opgespannen voor draaibewerkingen die het uitwendige profiel maken, inclusief de conische schacht en het lichaam.
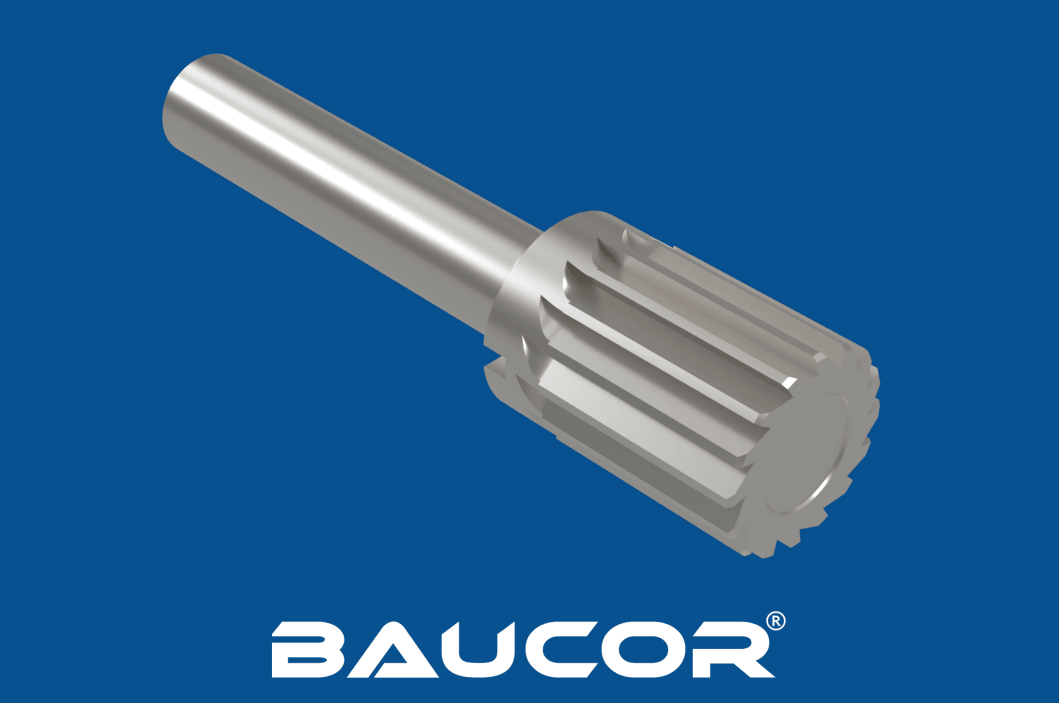
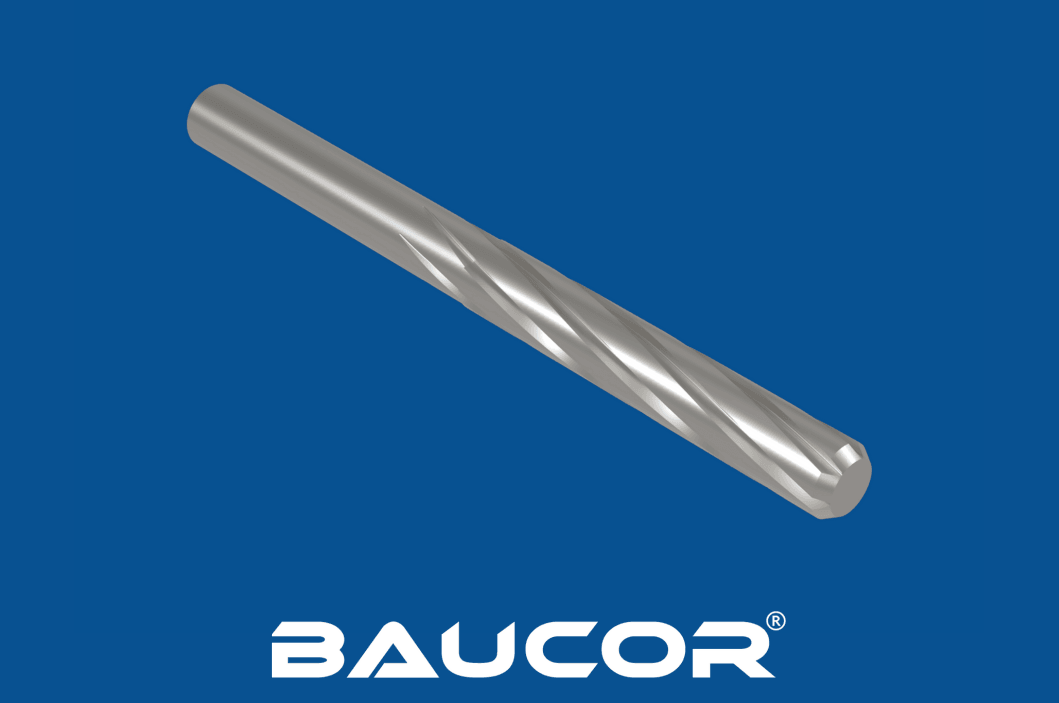
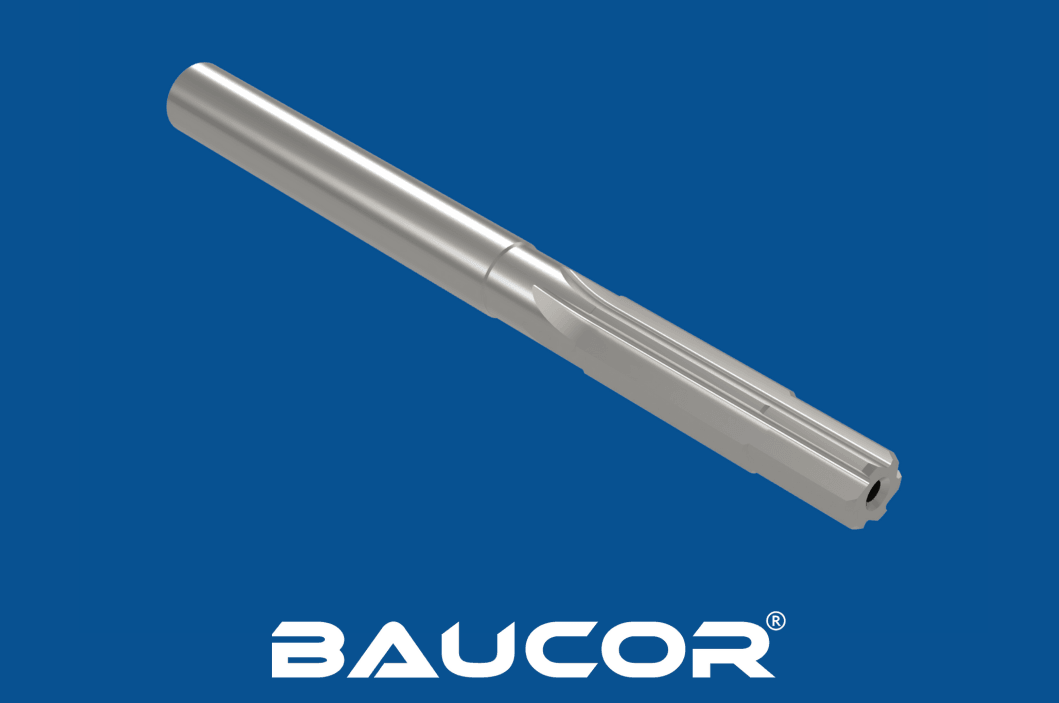
Met freesbewerkingen worden de spaangroeven (snijkanten) en het stelschroefmechanisme gemaakt.
Warmtebehandeling:
De ruimers ondergaan harden en ontlaten om de gewenste hardheid en taaiheid te bereiken.
Bij het harden wordt de ruimer tot een hoge temperatuur verhit en daarna snel afgekoeld, zodat een martensitische structuur ontstaat die de hardheid verhoogt.
Bij het ontlaten wordt de ruimer opnieuw tot een lagere temperatuur verhit en daarna langzaam afgekoeld om de brosheid te verminderen en de taaiheid te verbeteren.
Slijpen en afwerken:
Met precisieslijpbewerkingen worden de eindafmetingen en de oppervlaktekwaliteit van de ruimer bereikt.
De spaangroeven worden geslepen tot de juiste hoeken en vrijloophoeken voor optimale snijprestaties.
Ook het stelschroefmechanisme wordt geslepen voor een soepele en nauwkeurige expansie.
Inspectie en kwaliteitscontrole:
Elke ruimer wordt streng geïnspecteerd om de afmetingen, de snijgeometrie en de oppervlaktekwaliteit te controleren.
Ze worden ook getest op functionaliteit en snijprestaties om te garanderen dat ze aan de vereiste normen voldoen.
Markering en verpakking:
De ruimers worden gemarkeerd met relevante informatie, zoals maat, materiaal en de identificatie van de fabrikant.
Daarna worden ze verpakt voor distributie en verkoop.
Het productieproces van expansieruimers vraagt om gespecialiseerde kennis, precisiebewerkingsmogelijkheden en strenge kwaliteitscontrolemaatregelen, zodat hoogwaardig gereedschap ontstaat dat in uiteenlopende toepassingen nauwkeurig en betrouwbaar presteert.