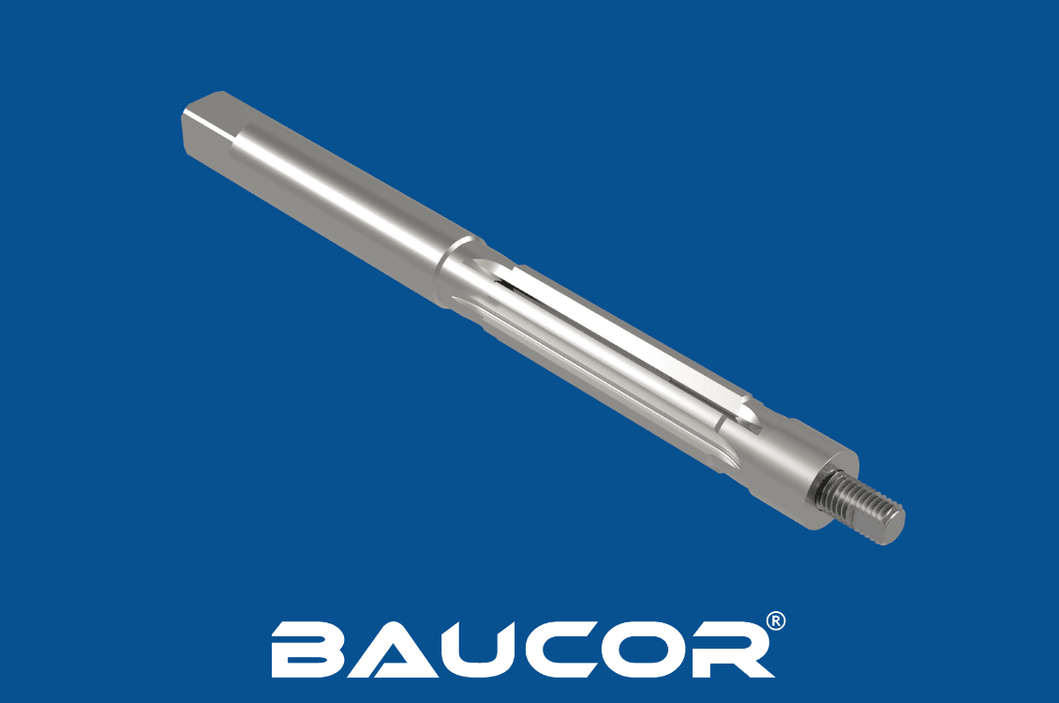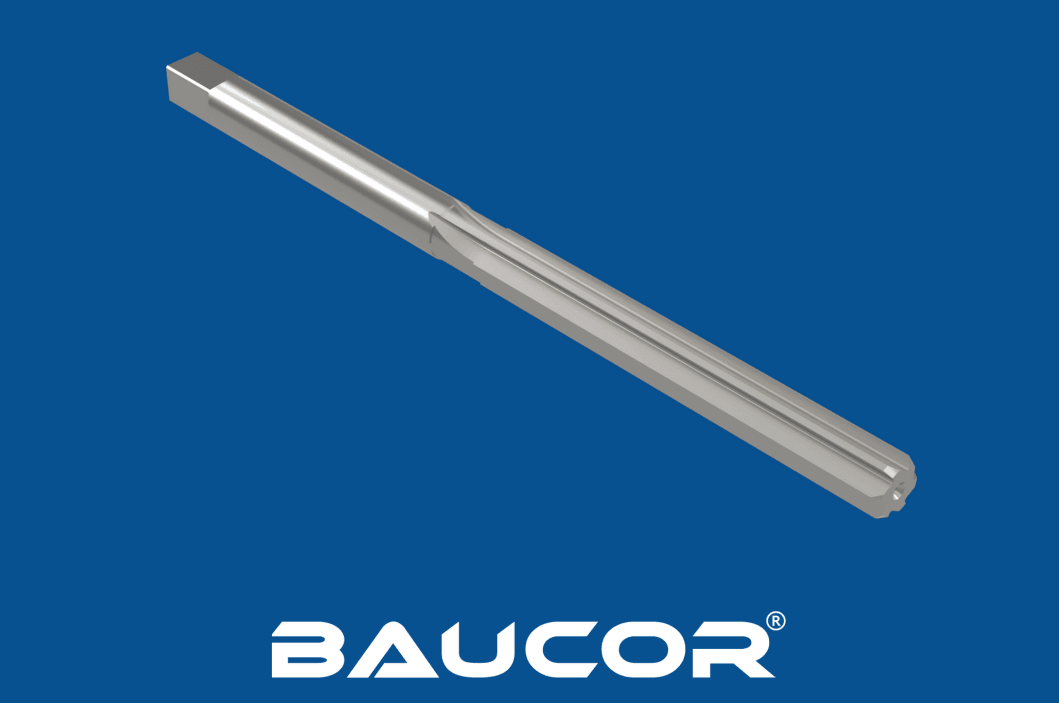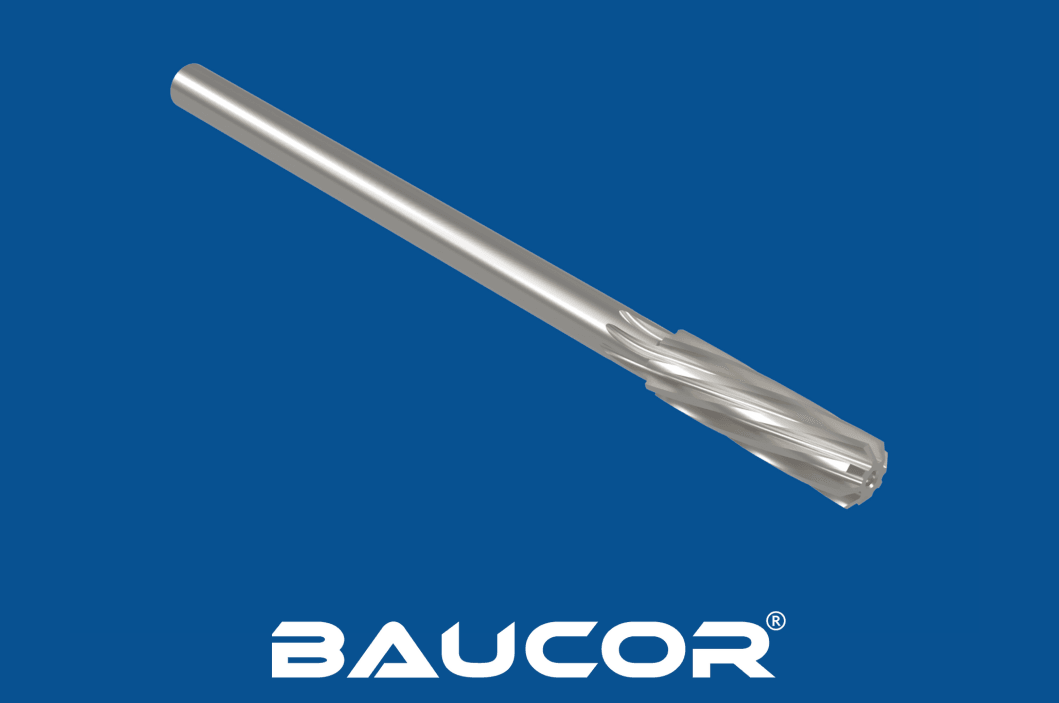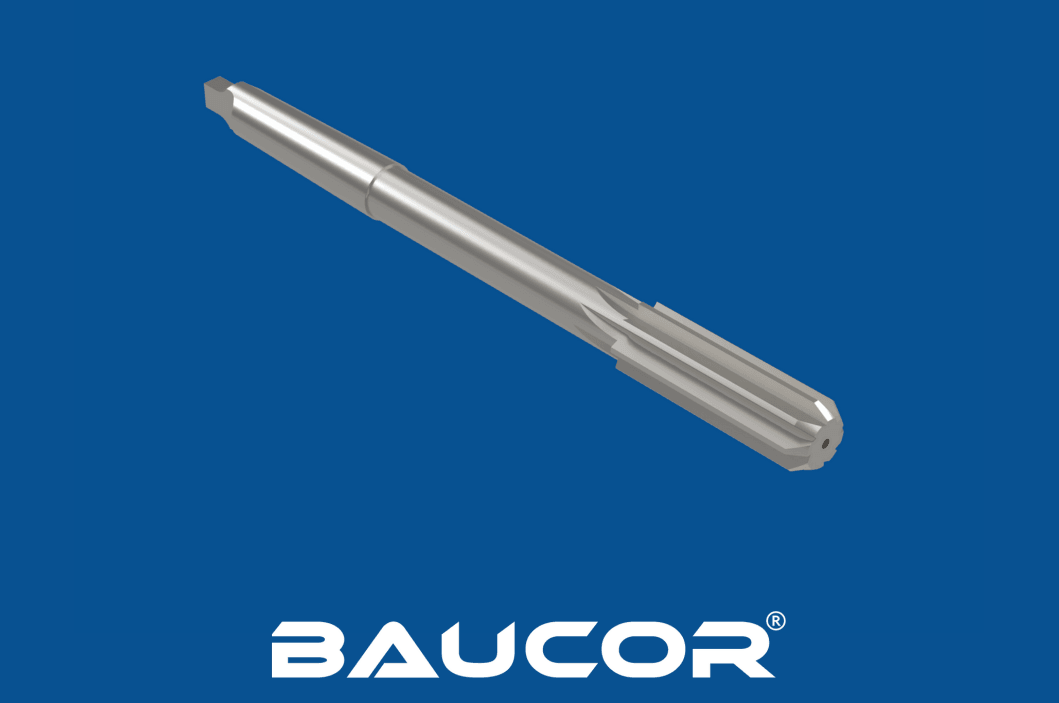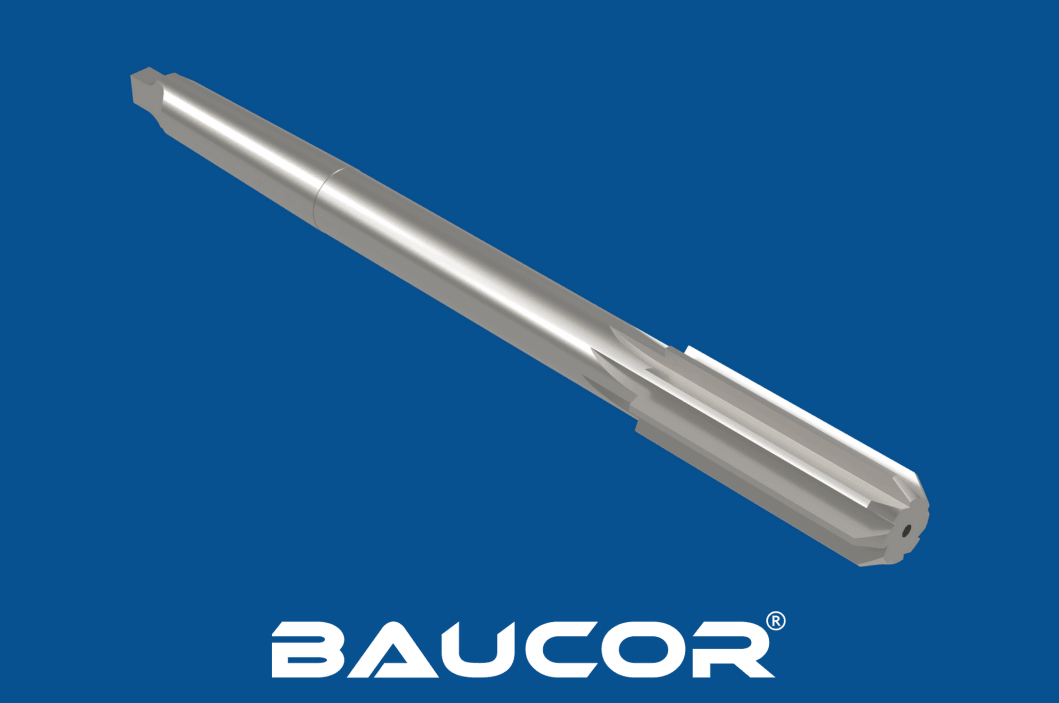

Hoe worden ruimers met conische schacht geproduceerd?
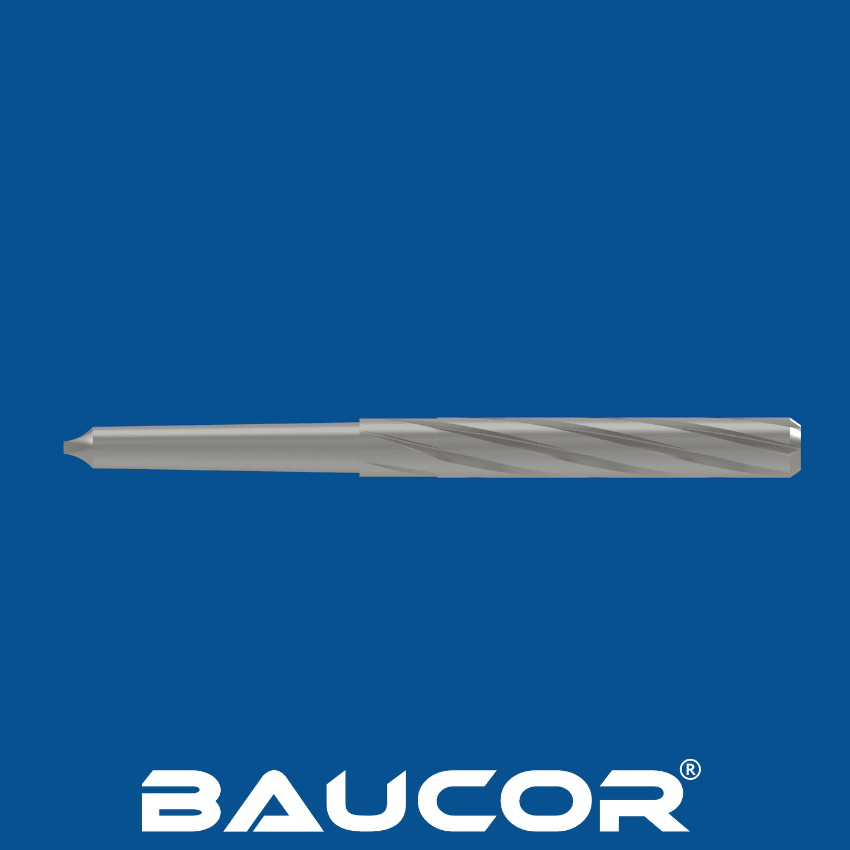
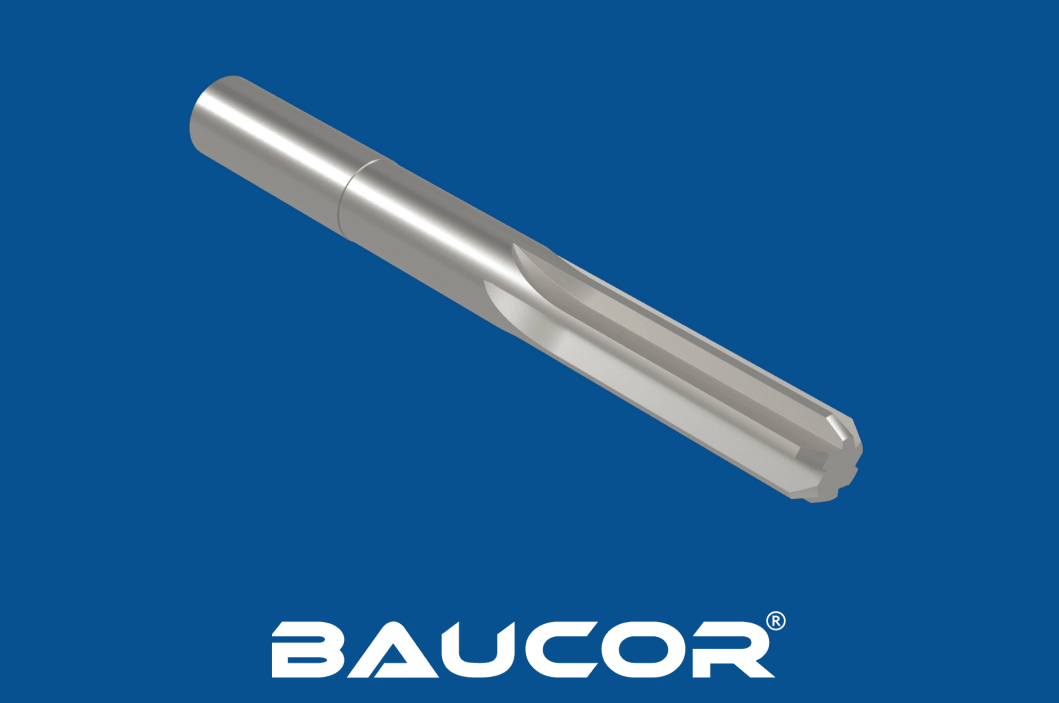
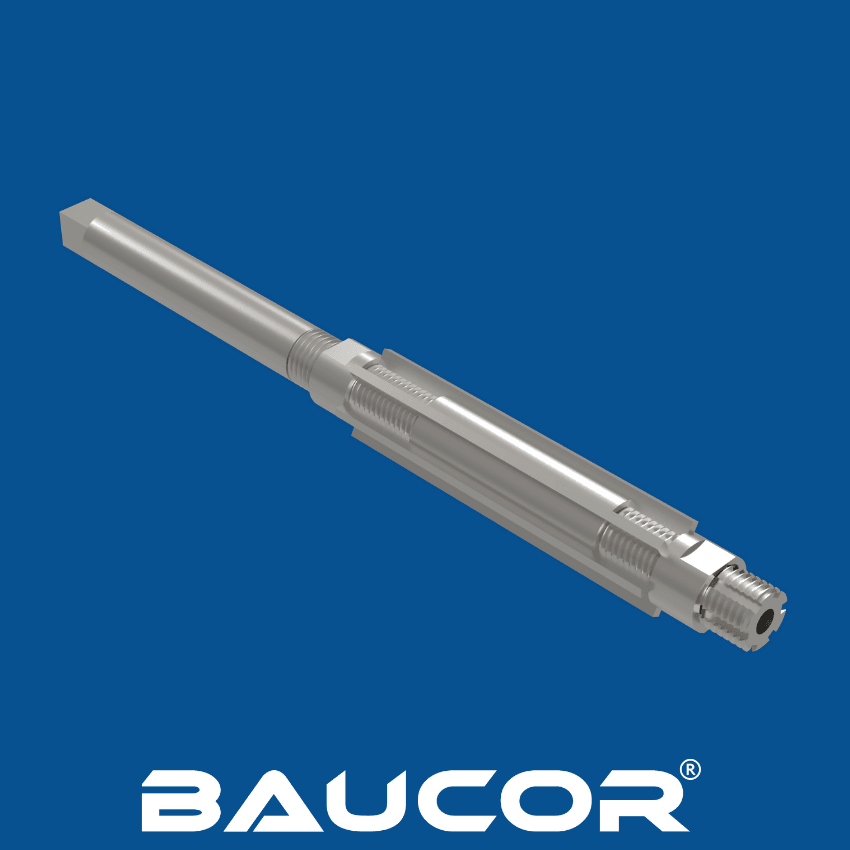
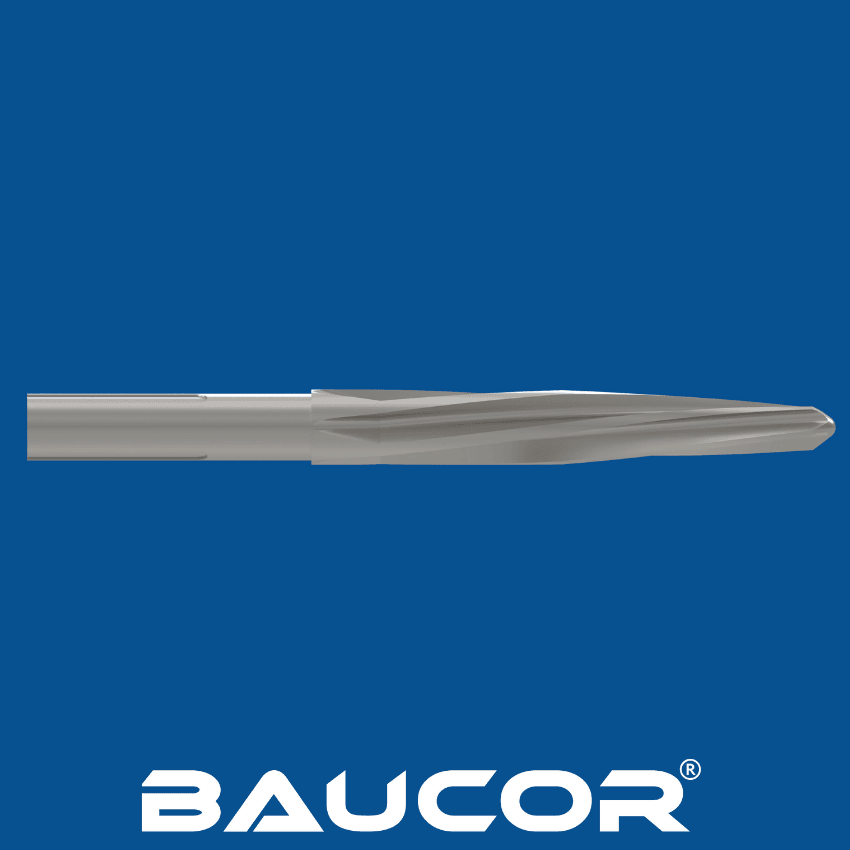
Bij de vervaardiging van ruimers met conische schacht komen verschillende stappen kijken, waarbij precisiebewerking, warmtebehandeling en oppervlaktebehandeling worden gecombineerd tot een hoogwaardig snijgereedschap.
Materiaalkeuze:
- HSS-snelstaal (High-Speed Steel): het meest gebruikte materiaal vanwege de hardheid, de slijtvastheid en het vermogen om bij hoge temperaturen een scherpe snijkant te behouden.
- Kobalt-HSS (HSS-Co): bevat kobalt voor extra hardheid en slijtvastheid en is geschikt voor het bewerken van hardere materialen.
- Hardmetaal: extreem hard en slijtvast, ideaal voor productie in grote volumes en het bewerken van abrasieve materialen.
Afkorten van het materiaal:
- Het gekozen materiaal (HSS, HSS-Co of hardmetaal) wordt gesneden tot blanks: cilindrische stukken met de vereiste lengte voor het lichaam van de ruimer.
Bij de vervaardiging van ruimers met conische schacht komen verschillende stappen kijken, waarbij precisiebewerking, warmtebehandeling en oppervlaktebehandeling worden gecombineerd tot een hoogwaardig snijgereedschap.
Materiaalkeuze:
- HSS-snelstaal (High-Speed Steel): het meest gebruikte materiaal vanwege de hardheid, de slijtvastheid en het vermogen om bij hoge temperaturen een scherpe snijkant te behouden.
- Kobalt-HSS (HSS-Co): bevat kobalt voor extra hardheid en slijtvastheid en is geschikt voor het bewerken van hardere materialen.
- Hardmetaal: extreem hard en slijtvast, ideaal voor productie in grote volumes en het bewerken van abrasieve materialen.
Afkorten van het materiaal:
- Het gekozen materiaal (HSS, HSS-Co of hardmetaal) wordt gesneden tot blanks: cilindrische stukken met de vereiste lengte voor het lichaam van de ruimer.
Draaien en frezen:
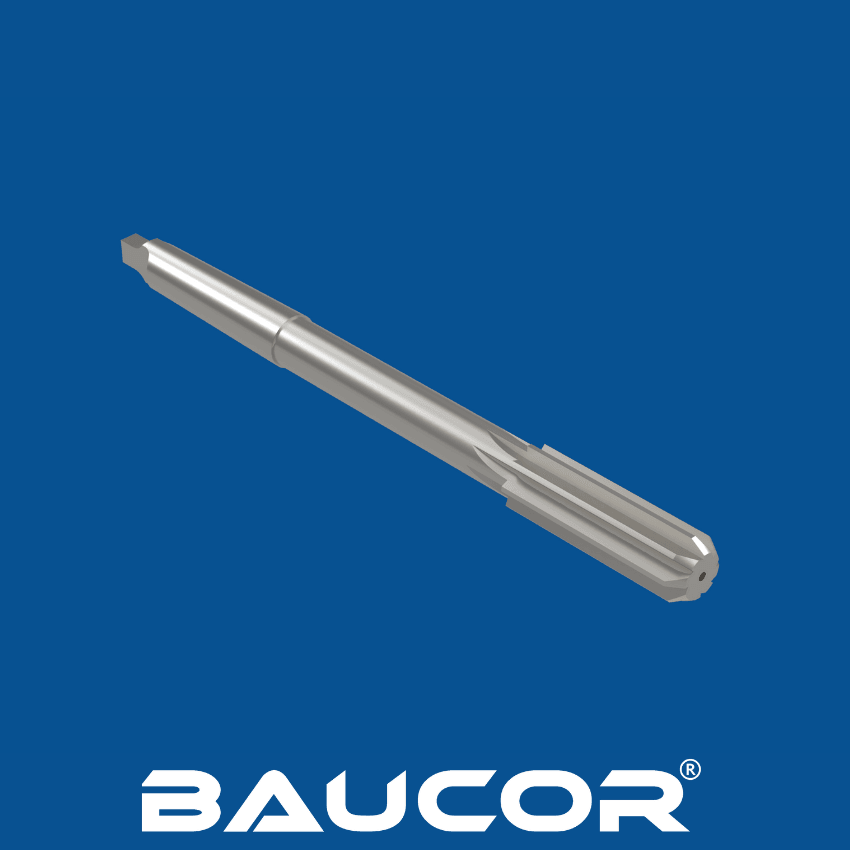
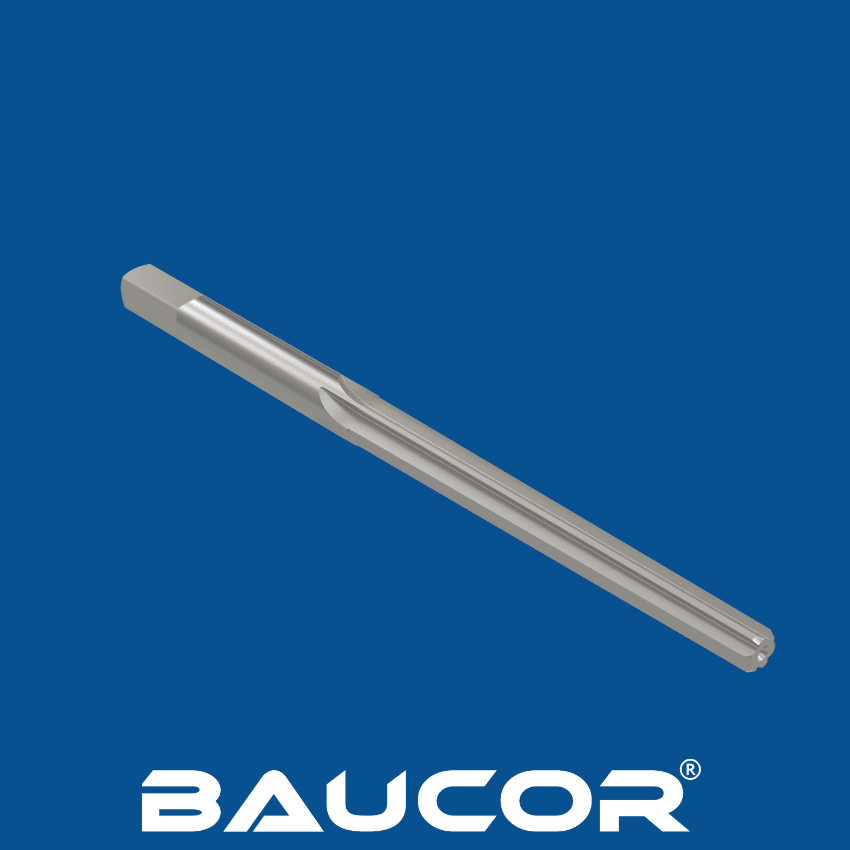
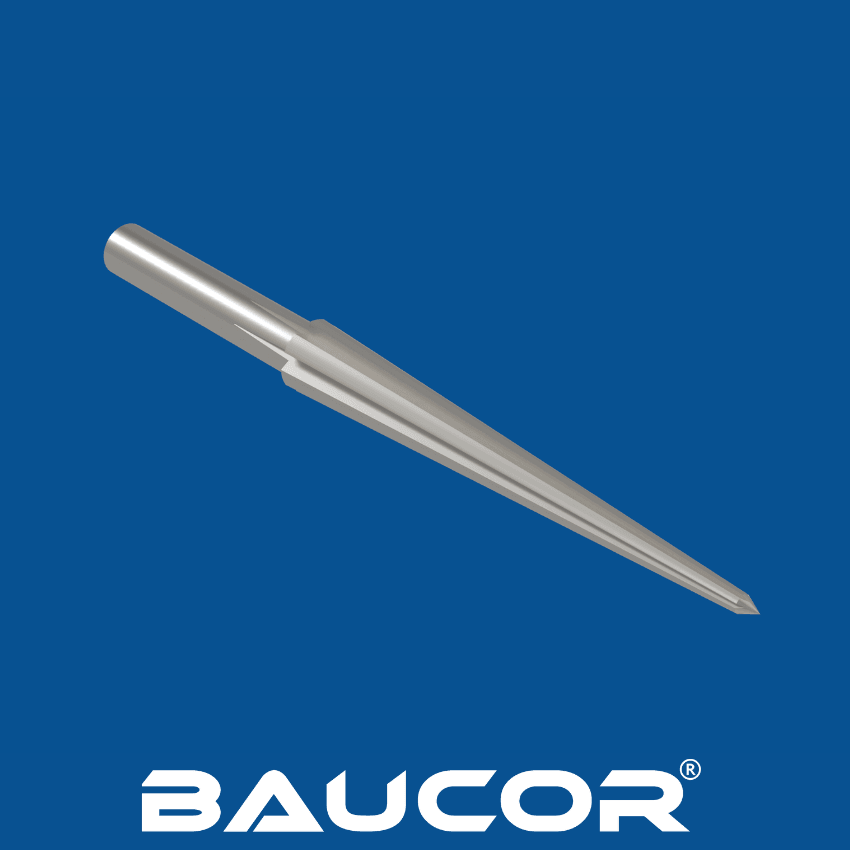
- De blanks worden op draaibanken en freesmachines bewerkt tot het lichaam van de ruimer, inclusief de conische schacht, de spaangroeven en de snijkanten. Daarvoor zijn nauwkeurige draai-, frees- en slijpbewerkingen nodig om de gewenste afmetingen en hoeken te bereiken.
Warmtebehandeling:
- Warmtebehandeling is essentieel om de ruimer te harden en de slijtvastheid te vergroten. De ruimer wordt verhit tot een hoge temperatuur en vervolgens snel afgekoeld (afgeschrikt) in olie of water, waardoor een harde buitenlaag ontstaat en de kern taai blijft. Dit proces neemt ook interne spanningen weg en verbetert de maatvastheid van de ruimer.
Slijpen en afwerken:
- Na de warmtebehandeling wordt de ruimer geslepen en gepolijst tot de uiteindelijke afmetingen, oppervlakteafwerking en snijkantgeometrie. Hiervoor zijn gespecialiseerde slijpmachines en vakbekwame technici nodig om precisie en nauwkeurigheid te garanderen.
Coating (optioneel):
- Sommige ruimers met conische schacht kunnen worden voorzien van een coating zoals titaniumnitride (TiN) of titaniumcarbonitride (TiCN) om de slijtvastheid verder te vergroten, de wrijving te verminderen en de standtijd te verlengen.
Kwaliteitscontrole:
- Gedurende het hele productieproces worden strenge kwaliteitscontroles uitgevoerd om te waarborgen dat de ruimers voldoen aan strikte toleranties en prestatienormen. Dit omvat maatcontroles, controles van de oppervlakteafwerking en snijtests.