Direct naar de inhoud
Fabrikant van industriële messen, machinemessen en CNC-gereedschap op maat in de Verenigde Staten en Duitsland
hoekafrondingsfrezen

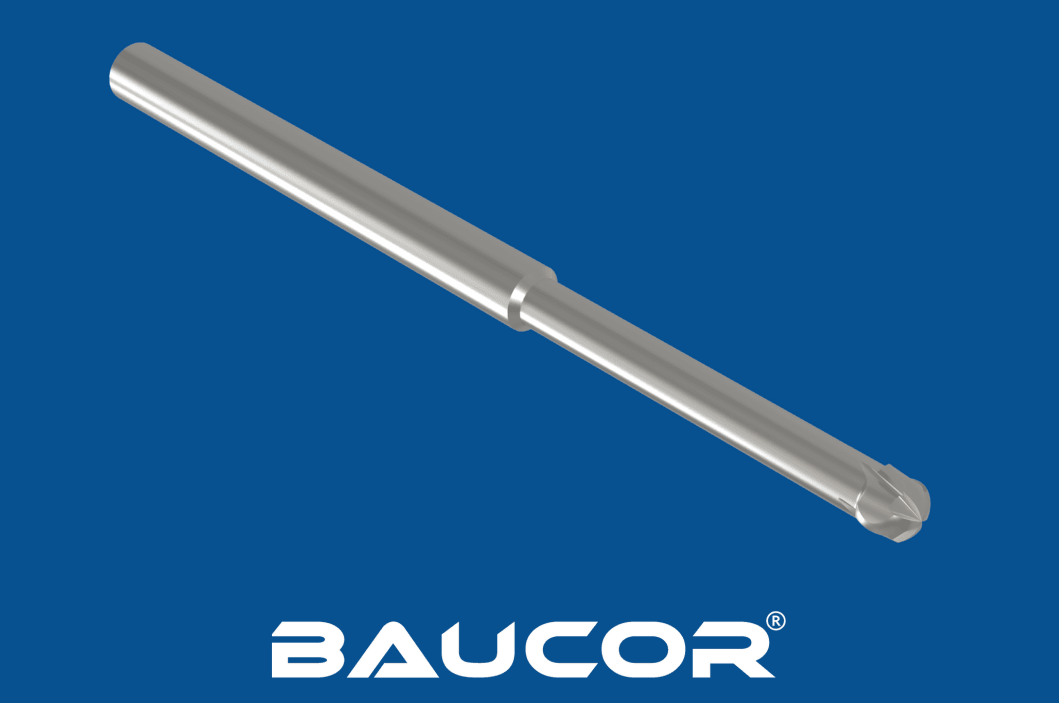
Nauwkeurige CNC-radius eenvoudig gemaakt: enkelzijdige hoekafrondingsfrees

PRECISIE EN PRESTATIES GECOMBINEERD

HOEKAFRONDINGSFREES – ENKELZIJDIG

Precisieproductie waarop ingenieurs en onderzoekers bij Fortune 500-bedrijven vertrouwen

Productie-ervaring waarop toonaangevende wereldwijde bedrijven vertrouwen.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Wat is een enkelzijdige hoekafrondingsfrees en hoe werkt deze?

Wat is een enkelzijdige hoekafrondingsfrees?

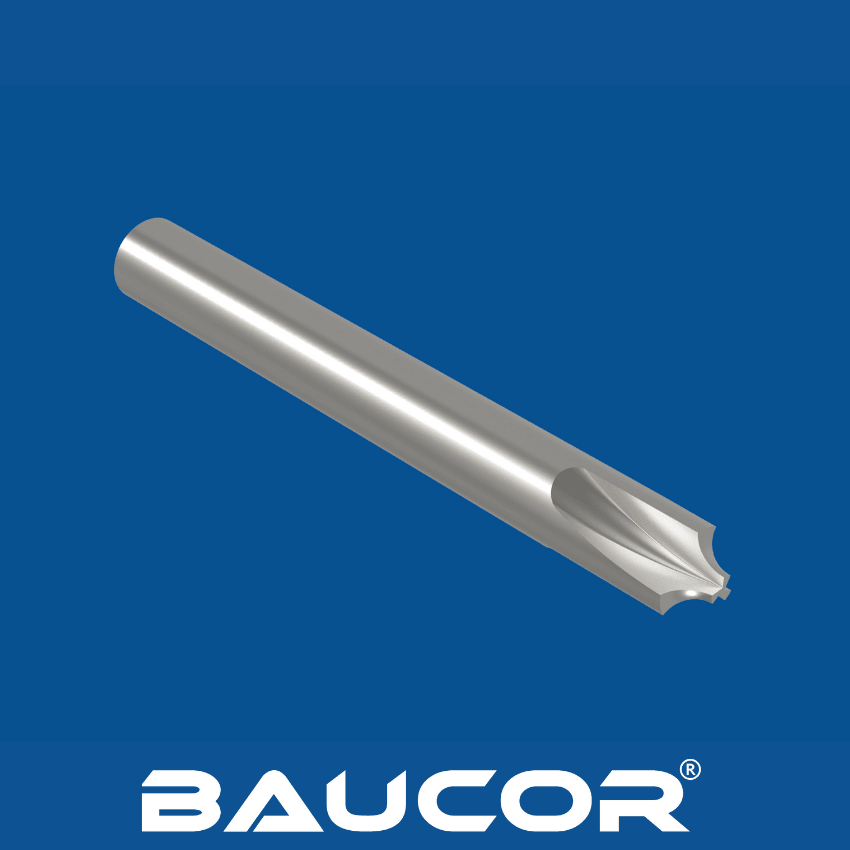
Een hoekafrondingsgereedschap is ontworpen om gladde, afgeronde randen te maken en scherpe hoeken van bewerkte onderdelen te verwijderen. De hoekafrondingsfrezen van Baucor leveren constante radii, uitstekende oppervlakteafwerking en betrouwbare bewerkingsprestaties. Kenmerken:

  • Enkelzijdig ontwerp: Het snijprofiel bevindt zich slechts aan één uiteinde van het gereedschap, in tegenstelling tot dubbelzijdige hoekafrondingsfrezen.
  • Hoekafrondingsprofiel: De snijkant heeft een convex radiusprofiel dat vloeiend overgaat in de schacht en speciaal is ontworpen om afgeronde hoeken te maken.

Spaangroeven: Zorgen voor spaanafvoer tijdens het snijproces.

Ontwerp uw eigen frees

Ontwerp uw eigen frees

Vul het formulier in enkele stappen in voor maatwerkoplossingen die precies aansluiten op uw wensen!

Begin met ontwerpen

Hoe werkt een enkelzijdige hoekafrondingsfrees?
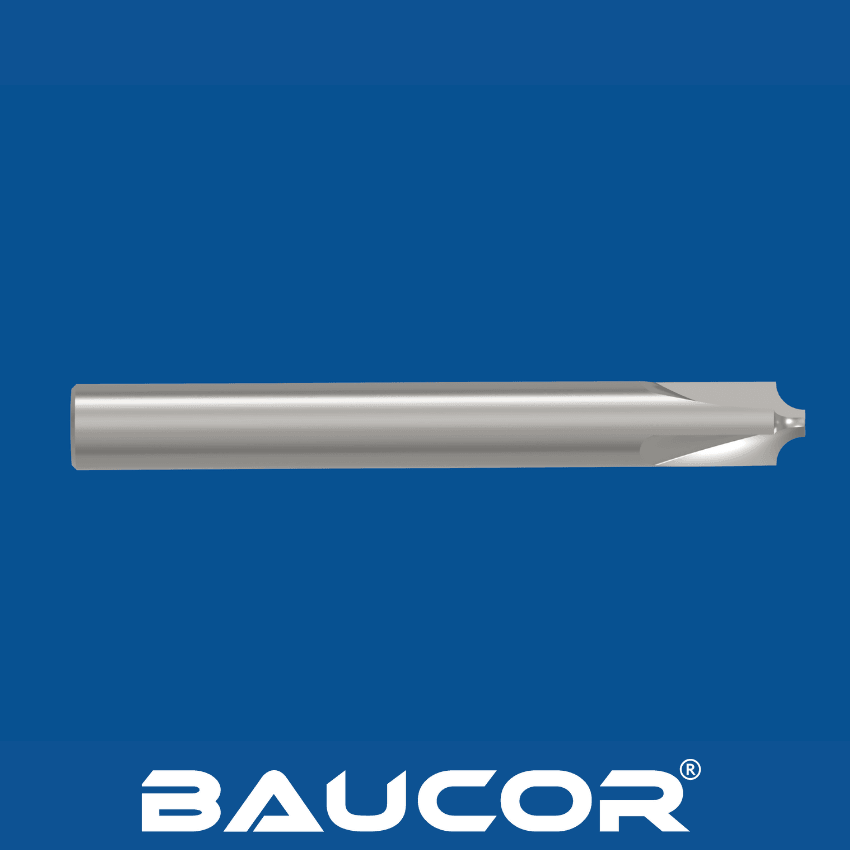
Hoekafrondingsfrees
  1. Opspannen: De enkelzijdige hoekafrondingsfrees wordt opgespannen in de spindel van een CNC-freesmachine of bewerkingscentrum.
  2. Benadering van de hoek: Het gereedschap wordt in de buurt van de af te ronden hoek van het werkstuk gepositioneerd.
  3. Afronden: De frees dringt in het materiaal en beweegt in een boog of volgt een in de CNC-machine geprogrammeerd contourpad, waarbij nauwkeurig materiaal wordt verwijderd om het afgeronde hoekprofiel te vormen.
  4. Afwerken: Het gereedschap kan afwerkgangen maken om de gewenste gladheid van het oppervlak op de afgeronde hoek te bereiken.

Voordelen van enkelzijdige hoekafrondingsfrezen

  • Nauwkeurige hoekafronding: Maakt gladde, constante afgeronde hoeken op werkstukken.
  • Ontbramen: Kan worden gebruikt om bramen en scherpe randen te verwijderen na de primaire bewerkingen.
  • Veiligere onderdelen: Afgeronde hoeken verkleinen het risico op letsel of beschadiging van andere componenten tijdens hantering of montage.
  • Veelzijdigheid: Te gebruiken op uiteenlopende materialen.
Hoe wordt een enkelzijdige hoekafrondingsfrees vervaardigd?

Hoekafrondingsfrees

Enkelzijdige hoekafrondingsfrezen doorlopen doorgaans een combinatie van de volgende productiestappen:

  • Voorbereiding van de blanco: Het grondmateriaal (hardmetaal of HSS) wordt op maat gesneden en grof tot een cilindrische vorm gebracht, met een diameter die overeenkomt met de beoogde schachtmaat.
  • Groef- en geometrieslijpen: Gespecialiseerde CNC-slijpmachines maken de spaangroeven voor de spaanafvoer en het eerste afgeronde profiel aan één uiteinde van het gereedschap.
  • Radiusslijpen: Met precisie-CNC-slijpen wordt de uiteindelijke, nauwkeurige hoekradius aan het snijeinde van het gereedschap gerealiseerd. Deze stap is cruciaal voor constante afgeronde hoeken.
  • Vormgeving van de schacht: De schacht wordt bewerkt tot de vereiste vorm en maat om in gereedschapshouders te passen.
  • Warmtebehandeling (hardmetaal): Hoekafrondingsfrezen van hardmetaal ondergaan warmtebehandelingen om hardheid en slijtvastheid te verhogen.0
  • Coating (optioneel): Coatings zoals TiN of TiAlN kunnen worden aangebracht om slijtvastheid en standtijd verder te verbeteren.
  • Afwerking en inspectie: Het gereedschap wordt afgewerkt voor een glad oppervlak en gecontroleerd of alle afmetingen, inclusief de hoekradius, binnen de strakke toleranties liggen.

Productieoverwegingen

  • Precisieslijpen: Gespecialiseerde CNC-slijpapparatuur en vakkundige operators zijn nodig om een nauwkeurige hoekradiusgeometrie aan het snijeinde van het gereedschap te garanderen.
  • Gereedschapsprofiel: Het nauwkeurige radiusprofiel dat voor hoekafronding nodig is, vereist een zorgvuldige keuze van de slijpschijf en zorgvuldige programmering.
  • Materiaalkeuze: Het materiaal moet sterk genoeg zijn om de snijkrachten te weerstaan en bij langdurig gebruik zijn nauwkeurige vorm te behouden. HSS kan worden gebruikt voor zachtere materialen, terwijl hardmetaal gangbaar is voor hardere materialen en seriematige productie.

OFFERTE AANVRAGEN

In welke maten produceert Baucor enkelzijdige hoekafrondingsfrezen?

Enkelzijdige hoekafrondingsfrezen zijn verkrijgbaar in uiteenlopende maten voor verschillende behoeften. Dit is een algemeen overzicht van de belangrijkste afmetingen:

  • Radiusmaat: De radius van de snijkant bepaalt de grootte van de afgeronde hoek. Gangbare radiusmaten variëren van zeer klein (bijv. 1/32") tot vrij groot (bijv. 1/2" of meer).
  • Schachtdiameter: Komt doorgaans overeen met standaardmaten van gereedschapshouders (bijv. 1/4", 1/2", 3/4")
  • Totale lengte: Omvat de snijlengte en de schachtlengte.
  • Snijlengte: De lengte van de snijkant met radius.

Baucor kan vingerfrezen produceren voor een grote diversiteit aan freestoepassingen, van algemene freeswerkzaamheden tot het maken van complexe profielen en ingewikkelde 3D-vormen.

Vingerfrezen zijn verkrijgbaar in diverse typen, zoals vierkante frezen voor scherpe hoeken, kogelkopfrezen voor vloeiende contouren en voorbewerkingsfrezen voor snelle materiaalafname. Geschikt voor materialen zoals metalen, kunststoffen en composieten: Baucor kan vingerfrezen produceren in zeer specifieke maten en uitvoeringen die zijn afgestemd op uw eisen. Neem contact met ons op voor gedetailleerde informatie over afmetingen en maatwerkopties die perfect aansluiten bij uw freesbehoeften.

Van welke materialen wordt een enkelzijdige hoekafrondingsfrees gemaakt?

Enkelzijdige hoekafrondingsfrezen vereisen materialen die bestand zijn tegen de snijkrachten bij het afronden van hoeken en hun nauwkeurige radiusprofiel behouden voor constante resultaten. De meest gebruikte keuzes zijn:

HSS-snelstaal (HSS):

  • Typen: M2, M7, T15 en kobalthoudende kwaliteiten zoals M35 en M42 worden vaak gebruikt.
  • Voordelen: Goede taaiheid en kostenefficiëntie voor minder veeleisende situaties of zachtere materialen zoals kunststoffen en aluminium.
  • Beperkingen: Lagere hardheid en slijtvastheid bij hoge temperaturen dan hardmetaal, waardoor ze minder geschikt zijn voor hogesnelheidsbewerking of het bewerken van schurende materialen.
Wolfraamcarbide:

  • Kwaliteiten: Verschillende hardmetaalkwaliteiten bieden een balans tussen hardheid, slijtvastheid en taaiheid. Hoekafrondingsfrezen kunnen iets taaiere kwaliteiten gebruiken dan standaard vingerfrezen om de specifieke snijgeometrie aan te kunnen.
  • Voordelen: Uitstekende slijtvastheid, warmhardheid en prestaties bij hogesnelheidsbewerking. Geschikt voor een breed scala aan werkstukmaterialen, waaronder gehard staal.
  • Beperkingen: Hogere kosten dan HSS en gevoeliger voor uitbrokkelen als het niet in stijve opspanningen wordt gebruikt.

Factoren die de materiaalkeuze bepalen

  • Werkstukmateriaal: De hardheid, taaiheid en schurende werking van het te bewerken materiaal zijn de belangrijkste overwegingen. Hardere materialen vereisen hoekafrondingsfrezen van hardmetaal.
  • Radiusmaat: Hoekafrondingsfrezen met zeer kleine radius kunnen taaiere materialen vereisen om de hogere snijkrachten door de kleinere gereedschapsafmetingen te weerstaan.
  • Productievolume: Grotere productieseries geven vaak de voorkeur aan de langere standtijd van hardmetaal, wat de kosten rechtvaardigt.
  • Specifieke toepassing: De gewenste oppervlakteafwerking, snijsnelheden en de complexiteit van het kenmerk beïnvloeden de materiaalkeuze.

De materiaalkennis van Baucor

Hoewel Baucor enkelzijdige hoekafrondingsfrezen mogelijk niet zelf vervaardigt, kan onze diepgaande kennis van snijgereedschapsmaterialen waardevol zijn:

  • Materiaaladvies: Wij adviseren fabrikanten over de ideale materiaalkeuze voor enkelzijdige hoekafrondingsfrezen op basis van de specifieke toepassingseisen.
  • Focus op prestaties: Wij weten hoe de materiaalkeuze het bewerkingsresultaat en de standtijd beïnvloedt, zodat hoekafrondingsfrezen gedurende hun hele levensduur presteren zoals bedoeld.

Welke coatings verbeteren een enkelzijdige hoekafrondingsfrees?

Dezelfde coatings die op ander snijgereedschap worden gebruikt, kunnen enkelzijdige hoekafrondingsfrezen aanzienlijk verbeteren, vooral bij het bewerken van harde of schurende materialen:

  • TiN (titaannitride): Een veelzijdige, goudkleurige coating die algemene hardheid biedt en de slijtvastheid verbetert.
  • TiCN (titaancarbonitride): Een hardere en gladdere variant van TiN die de slijtvastheid en spaanstroom verbetert.
  • TiAlN (titaanaluminiumnitride): Levert uitstekende warmhardheid en oxidatiebestendigheid, ideaal voor hogesnelheidsbewerking van taaiere materialen en waar warmteopbouw een punt van zorg is.
  • AlTiN (aluminiumtitaannitride): Vergelijkbaar met TiAlN, met nog hogere hardheid en oxidatiebestendigheid, geschikt voor het bewerken van zeer harde materialen of veeleisende toepassingen.
  • Diamond-Like Carbon (DLC): Kan worden toegepast op hoekafrondingsfrezen van hardmetaal en biedt extreme hardheid en zeer lage wrijving voor gespecialiseerde toepassingen, met name bij non-ferrometalen.

Aandachtspunten

  • Kostenefficiëntie: Coatings brengen extra kosten met zich mee. De voordelen moeten daar bij enkelzijdige hoekafrondingsfrezen tegenop wegen, vooral wanneer een lange standtijd en prestaties in moeilijke materialen essentieel zijn.
  • Werkstukmateriaal: De hardheid en schurende werking van het te bewerken materiaal zijn van groot belang. Coatings bieden het meeste voordeel bij het bewerken van harde, veeleisende materialen.
  • Stijfheid van de bewerking: Hoekafrondingsfrezen kunnen door hun geometrie wisselende snijkrachten ondervinden. Gecoate hardmetalen frezen zijn beter geschikt voor stijve opspanningen om het risico op uitbrokkelen te beperken.

OFFERTE AANVRAGEN

Waar wordt een enkelzijdige hoekafrondingsfrees gebruikt?

Enkelzijdige hoekafrondingsfrezen komen goed tot hun recht in toepassingen waarbij gladde, afgeronde hoeken essentieel zijn voor esthetiek, veiligheid, functionaliteit of een combinatie daarvan:

Machinebouw en productie:

  • Afgeronde hoeken aanbrengen op uiteenlopende bewerkte componenten voor een betere esthetiek, spanningsreductie en veiligheid.
  • Ontbramen en randafwerking na primaire bewerkingen.
  • Afgeronde profielen maken in kamers, sleuven of andere interne kenmerken.

Mal- en matrijzenbouw:

  • Gladde, afgeronde hoeken en profielen maken in matrijzen en vormen voor spuitgieten en gietprocessen.

Lucht- en ruimtevaartproductie:

  • Gladde, afgeronde hoeken maken op onderdelen voor de lucht- en ruimtevaart, waar scherpe randen ongewenst zijn vanwege spanningsconcentratie en veiligheidsrisico's.

Productie in de auto-industrie:

Hoeken afronden op motoronderdelen, beugels en andere automotiveonderdelen.

Algemene maakindustrie:

  • In uiteenlopende sectoren gebruikt om hoeken af te ronden op onderdelen van kunststof, hout, composiet en meer.

Waarom enkelzijdige hoekafrondingsfrezen onmisbaar zijn

  • Efficiëntie: Vergeleken met handmatig ontbramen en afwerken leveren enkelzijdige hoekafrondingsfrezen snellere en consistentere resultaten.
  • Meer veiligheid: Afgeronde hoeken verkleinen het risico op snijwonden, haken of beschadiging van andere componenten tijdens hantering en montage.
  • Betere esthetiek: Afgeronde hoeken geven producten een verzorgdere, afgewerkte uitstraling.
  • Spanningsreductie: Afgeronde hoeken verdelen spanningen gelijkmatiger, wat de levensduur van onderdelen kan verlengen en scheuren kan voorkomen.

In welke sectoren wordt een enkelzijdige hoekafrondingsfrees gebruikt?

Enkelzijdige hoekafrondingsfrezen zijn onmisbare gereedschappen in sectoren waar precisie, veiligheid en het maken van gladde, afgeronde randen essentieel zijn:

Lucht- en ruimtevaartproductie:

  • Afgeronde hoeken maken op kritieke onderdelen voor de lucht- en ruimtevaart, waar scherpe randen spanningsconcentraties kunnen veroorzaken die tot voortijdig falen leiden.
  • Randen afwerken voor veiligheid, functionaliteit en een betere aerodynamica.

Productie in de auto-industrie:

  • Hoeken afronden op motoronderdelen, beugels, carrosseriepanelen en andere automotivecomponenten voor veiligheid, esthetiek en functionaliteit.

Machinebouw en productie:

  • Ontbramen en afgeronde hoeken aanbrengen op een groot aantal bewerkte componenten in uiteenlopende sectoren.
  • Afgeronde profielen maken in matrijzen en vormen voor spuitgieten en gietprocessen.

Productie van medische apparatuur:

  • Gladde, afgeronde randen maken op chirurgische instrumenten, implantaten en andere medische hulpmiddelen om weefselbeschadiging te beperken en de patiëntveiligheid te verbeteren.

Productie van consumptiegoederen

  • Afgeronde hoeken aanbrengen op meubels, speelgoed en andere consumentenproducten voor een betere esthetiek en veiligheid.

Op welke machines wordt een enkelzijdige hoekafrondingsfrees gebruikt?

Enkelzijdige hoekafrondingsfrezen worden vooral in CNC-machines gebruikt vanwege hun precisie en het vermogen om de complexe gereedschapsbanen uit te voeren die voor hoekafronding nodig zijn:

  • CNC-bewerkingscentra: Het meest gebruikte machinetype voor enkelzijdige hoekafrondingsfrezen.
  • 3-assige freesmachines: Geschikt voor het afronden van hoeken op eenvoudiger onderdelen of waar de toegankelijkheid beperkt is.
  • 4- en 5-assige freesmachines: Bieden extra draaiassen, waardoor hoeken kunnen worden afgerond op ingewikkelde vormen, schuine vlakken en in krappe ruimtes.

Factoren bij de machinekeuze

  • Complexiteit van het werkstuk: De complexiteit van het onderdeel en het aantal af te ronden hoeken beïnvloeden de machinekeuze. Ingewikkelde onderdelen met krappe ruimtes kunnen meerassige machines vereisen.
  • Productievolume: Serieproductie met hoekafrondingseisen kan gespecialiseerde machines met automatische gereedschapswisselaars rechtvaardigen die zijn geoptimaliseerd voor hoekafrondingsfrezen, hoewel dit minder gebruikelijk is.
  • Nauwkeurigheidseisen: Strakke toleranties gaan vaak naar CNC-bewerkingscentra vanwege hun nauwkeurigheid, besturing en vermogen om constante hoekradii te handhaven.

Welke ontwerp- en engineeringondersteuning biedt Baucor voor een enkelzijdige hoekafrondingsfrees?

Als wereldleider in precisiebewerking weet Baucor dat optimale resultaten met enkelzijdige hoekafrondingsfrezen meer vereisen dan alleen een hoogwaardig gereedschap. Gespecialiseerde hoekafrondingsfrezen vallen misschien buiten ons kernaanbod, maar zo kunnen wij op dit gebied ondersteunen:

Materiaaladvies: Wij begeleiden fabrikanten en gebruikers bij de ideale materialen (hardmetaalkwaliteiten enzovoort) die passen bij specifieke werkstukmaterialen, prestatie-eisen en productievolumes.

Geometrie-optimalisatie: Onze engineers kunnen adviseren over aspecten zoals:

  • De radiusmaat voor de gewenste afronding van de hoek.
  • De totale gereedschapslengte en schachtafmetingen voor correct opspannen en de benodigde reikwijdte.
  • De geometrie van de snijkant voor optimale prestaties in specifieke materialen.

Expertise in coatings: Wij adviseren over de geschiktheid van coatings (TiN, TiAlN, DLC enzovoort) om de slijtvastheid, standtijd en prestaties van enkelzijdige hoekafrondingsfrezen in specifieke bewerkingssituaties te verbeteren.

Ondersteuning van het bewerkingsproces: Onze kennis van spaanafnemende bewerkingen helpt ons technieken of gereedschapsaanpassingen voor te stellen die de efficiëntie en het resultaat bij het gebruik van enkelzijdige hoekafrondingsfrezen optimaliseren.

Focus op precisie: De nadruk van Baucor op kwaliteit komt tot uiting in de ondersteuning van gebruikers bij het ontwerpen van hoekafrondingsfrezen die aan de hoogste eisen voldoen.

ONGEËVENAARDE ENGINEERINGONDERSTEUNING

Engineeringondersteuning

Engineeringexpertise bij elke stap

Baucor biedt maatwerkoplossingen voor productie en engineering die zijn afgestemd op uw specifieke behoeften, in uiteenlopende sectoren.

Ontwerpen voor maakbaarheid (DFM)

Optimaliseer uw ontwerp voor de productie

De ingenieurs van Baucor kunnen uw ontwerp beoordelen en feedback geven om de maakbaarheid, kostenefficiëntie en efficiëntie te verbeteren.

Oplossingen voor prototypes en serieproductie

Uw oplossing, op uw schaal

Of u nu één enkel prototype nodig hebt of een productie op volle schaal: de engineers van Baucor werken graag met u samen. Neem contact met ons op om te bespreken hoe wij uw idee werkelijkheid kunnen maken.

Engineeringoplossingen op maat

Oplossingen op maat voor Baucor-klanten

Baucor is gespecialiseerd in unieke productie- en engineeringoplossingen die zijn afgestemd op de specifieke behoeften van elke klant. Onze expertise bestrijkt een breed scala aan sectoren en toepassingen.

Wat zijn de ontwerprichtlijnen voor een enkelzijdige hoekafrondingsfrees?

Belangrijke ontwerpelementen en overwegingen

Radiusmaat: De radius van de snijkant bepaalt de grootte van de afgeronde hoek. Kies een radius die precies aansluit op uw ontwerpeisen.

Snijprofiel:

  • Moet nauwkeurig overeenkomen met de gewenste hoekradius.
  • De geometrie beïnvloedt de spaanvorming en de snij-efficiëntie, vooral in hardere materialen.

Schachtontwerp: Zorgt voor een goede pasvorm en stijfheid in de gereedschapshouder van de machine. Gangbare typen zijn rechte schachten en Weldon-schachten.

Spaangroeven:

Het aantal spaangroeven beïnvloedt de spaanbelasting en de soepelheid van het snijden.

Het ontwerp van de spaangroef beïnvloedt de spaanafvoer, die cruciaal kan zijn bij het afronden van hoeken in diepere kamers of kenmerken.

  • Totale lengte: Omvat de snijlengte en de schachtlengte. Moet voldoende reikwijdte bieden voor de beoogde toepassingen.
  • Snijlengte: De lengte van de snijkant met radius. Voor diepere hoekafronding kunnen grotere snijlengtes nodig zijn, maar die kunnen ook de stijfheid van het gereedschap beïnvloeden.

Materiaal:

  • HSS-snelstaal (HSS, diverse kwaliteiten) vanwege de taaiheid en kostenefficiëntie in zachtere materialen.
  • Wolfraamcarbide (diverse kwaliteiten) vanwege de superieure slijtvastheid en prestaties in hardere materialen en seriematige productie.

Ontwerpfactoren die door de toepassing worden bepaald

  • Werkstukmateriaal: Hardere materialen vereisen taaiere snijmaterialen, mogelijk andere coatings en aangepaste snijparameters.
  • Hoekradiusmaat en -diepte: Bepalen de vereiste radiusmaat van de snijkant op het gereedschap en de totale lengte ervan.
  • Toleranties: Strakke toleranties kunnen specifieke snijgeometrieën en materialen vereisen, en aandacht voor de stijfheid van de machine.
  • Productievolume: Beïnvloedt de keuze van materiaal en coating om de standtijd te optimaliseren en stilstand te beperken.
Weergeven als